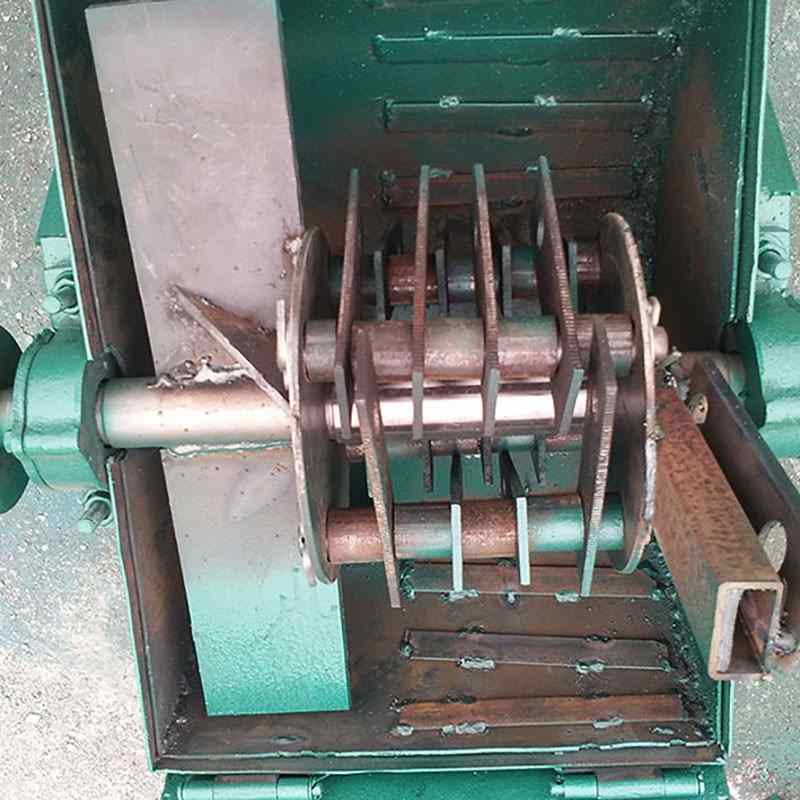
锤片式打浆机 | 青饲料打浆机 多型号可选
能换,而且是常规维护。锤片式打浆机的锤片是消耗件,磨钝了或者崩口了就换新的,换的时候注意方向和平衡。歇机这件事比换刀片更重要——连续打浆 2-3 小时不停,电机和轴承的损耗比刀片快得多。
青饲料打浆机 官方技术参数
以下八款是龙钰立式青饲料打浆机的官方参数,全部碳钢机身、锤片式结构、干湿两用。刀片的规格和数量随筒面直径变化,采购时按机型对应。
| 参数项目 | LS-360 | LS-400 | LS-500 | LS-600 | LS-700 | LS-800 | LS-900 | LS-1000 |
| 设备型号 | LS-360 | LS-400 | LS-500 | LS-600 | LS-700 | LS-800 | LS-900 | LS-1000 |
| 定位 | 家用小型 | 家用小型 | 小型养殖 | 中型养殖 | 中型养殖 | 较大型养殖 | 大型养殖 | 大型养殖 |
| 参考产量 | 400-600kg/h | 600-800kg/h | 1000-1500kg/h | 2000-2500kg/h | 3000-4000kg/h | 4000-5000kg/h | 5000-6000kg/h | 5000-6000kg/h |
| 配套功率 | 3kw | 4kw | 5.5kw | 11kw | 15kw | 18.5kw | 22kw | 30kw |
| 供电 | 家用电 220V | 家用电 220V | 三相电 380V | 三相电 380V | 三相电 380V | 三相电 380V | 三相电 380V | 三相电 380V |
| 机身材质 | 碳钢 | 碳钢 | 碳钢 | 碳钢 | 碳钢 | 碳钢 | 碳钢 | 碳钢 |
| 筒面直径 | 360mm | 400mm | 500mm | 600mm | 700mm | 800mm | 900mm | 1000mm |
| 主机转速 | 2800r/min | 2800r/min | 2400r/min | 2400r/min | 2400r/min | 2400r/min | 2400r/min | 2400r/min |
| 结构 | 锤片式 | 锤片式 | 锤片式 | 锤片式 | 锤片式 | 锤片式 | 锤片式 | 锤片式 |
| 干湿两用 | 支持 | 支持 | 支持 | 支持 | 支持 | 支持 | 支持 | 支持 |
| 整机重量 | 约38kg | 约45kg | 约65kg | 约85kg | 约110kg | 约140kg | 约175kg | 约220kg |
选型建议:选型建议:按日打浆量倒推。日产 1 吨以内选 LS-500(5.5kw、1000-1500kg/h);日产 2-3 吨选 LS-600/700;三吨以上选 LS-800 及以上。家用供电选 220V 的 LS-360/400,其余都是三相 380V。刀片按机型配,买机器的时候一起备一套备用锤片。
锤片怎么磨、怎么换
锤片式打浆机的破碎靠锤片高速旋转(LS 系列是 2400-2800r/min)反复击打物料。锤片是锰钢件,工作时和物料、筒壁高速摩擦,磨损是正常的。表现有两种:一种是均匀磨钝(刃口变圆、打浆效率下降、电流上升),一种是崩口或者卷刃(局部碰到硬物,比如石块、根系里的铁丝)。
磨钝了的锤片可以修:用角磨机或者砂轮把刃口磨回来,保持原有的刃角和形状。修的时候要磨得均匀,不能一侧磨多一侧磨少——不平衡的锤片在 2400r/min 下会产生很大的振动,轴承和筒壁都吃亏。
崩口、卷刃、断裂的直接换新。锤片是易损件,备货容易。修的价值在于应急(现场没备件时先凑合打),长期看不如换新。
换的时候有两个关键:一是方向。所有锤片的刃口必须朝同一个旋转方向装,反了的话刃口变成锤背,这一片就变成了钝的锤子在打,效率掉一大截。二是平衡。同一组锤片如果重量不一致(比如有一片修过、磨损不一样),高速旋转时会产生不平衡力矩,振动明显加大。整组锤片一起换或者一起修,不要只换一片。
装的时候按厂家给的排列图装(不同机型的排列方式不一样,有的交错、有的对称)。装完先手动转一下筒体,确认没有卡住、锤片没有碰到筒壁,再通电。
为什么要 2-3 小时歇一顿
打浆机是高负荷连续作业的设备:2400-2800r/min 的转速、电机满载、青饲料或者块根不断进料。连续运行的时候电机温度、轴承温度、锤片和筒壁的摩擦都在累积。
电机的散热靠的是外壳和风扇。连续满载 2-3 小时,电机外壳温度会明显上升。这时候的损耗:轴承润滑脂在高温下加速流失、电机绕组绝缘在过热下老化、锤片和筒壁的摩擦面上产生更多热量。
停机歇 10-15 分钟的作用不是「让电机休息」这么简单:电机停下之后风扇还在转(有的机型停机后风扇继续转一会儿),把积在散热筋里的热带走;轴承温度降下来,润滑脂恢复流动。
判断要不要停的实用标准是电流。正常打浆时电流表读数是稳定的,持续偏高说明机器发热或者物料太干太硬;如果电流已经到额定值还继续打,就是超负荷。电流表比时间表准。
还有一个容易被忽略的:物料太湿。湿料打浆电机负荷明显加重(水的比热大、料黏),打湿料比打干料更容易让电机过热。所以打湿料时的连续作业时间要更短。
除了刀片,还要看这几处
- 筛网。打浆机的筛网决定浆的粗细,也会挡住大料。筛网孔堵了(湿料打浆时浆糊在筛网上很常见)电流会上升、产量下降。定期清理,检查筛网有没有破。
- 轴承。打浆机的主轴轴承是承受振动和冲击的部位。异常表现是异响、发热。润滑脂按说明书周期补,缺油会有「嗡嗡」的声音。
- 筒壁和底筛。筒壁被锤片打久了会磨薄,底筛是击打面、磨损更快。磨损到一定程度会造成间隙变大、打出来的浆里有粗料。
- 皮带轮或者联轴器的紧固。松了会打滑,动力传不过去,电流低但产量也低。
干湿两用是这八款的共同特点,但两种工况的磨损不一样。干料(秸秆、干草)主要是纤维切断和摩擦,磨损在锤片刃口和筛网;湿料(块根、青贮、鲜草)浆糊多,磨损在筛网和底筛,堵塞也更多。干湿交替打的机器,筛网要洗得更勤。
日常维护的顺序:打浆前检查锤片(有没有松、有没有卷刃)、筛网(有没有堵、有没有破);打浆后清理筛网和筒壁的残料,尤其是湿料打完立刻清。湿浆留在机器里过夜,第二天会结成硬块。
还有一个实际的:进料要均匀。一次塞太多(块根、青贮这类),锤片打不碎的大料会卡在锤片和筒壁之间,电机负荷猛增。少量多次进料,产量反而更高也更安全。
立式和卧式的实际差别
这八款是立式(LS 系列)。立式的特点是筒体竖着、进料在上面、浆从下面出。进料口高,所以进料的时候要垫高或者站在凳子上——这是立式的一个实际操作差异。
卧式(WS 系列,360-800 同样有 7 款)的筒体横着,进料口高度和筒体轴心接近,人站着就能进料,高度更舒服。但卧式占地更大(长度方向)。
产量上同编号的 LS 和 WS 差别不大:LS-500 和 WS-500 都是 1000-1500kg/h + 5.5kw。差别在最高产量——立式有 900 和 1000 两款(5000-6000kg/h),卧式没有这两款。
选立式还是卧式:看你的进料习惯和场地。进料高度无所谓、追求最高产量,选立式大筒面(LS-900/1000);站着进料更舒服、场地是长条形,选卧式。
关于刀片更换的常见问题(FAQ)
Q:锤片磨了能自己换吗?
能,这是常规维护。磨钝的可以自己用角磨机修(保持原刃角、磨得均匀);崩口、卷刃、断裂的直接换新。关键是两点:所有锤片的刃口方向要一致(装反了就变成钝锤打),同一组锤片要保持平衡(重量一致,不要只换一片)。
Q:多久换一次?
看磨损状态不看时间。均匀磨钝(刃口变圆、打浆变慢、电流上升)就修或者换,崩口卷刃直接换。打青贮、鲜草、块根这类湿料磨损比打干料快。装机器的时候备一套备用锤片,用完了就知道该换了。
Q:为什么要 2-3 小时歇一顿?
打浆是高负荷连续作业,2400-2800r/min 满载运行 2-3 小时,电机和轴承温度都上来了。停 10-15 分钟让风扇把热带走、轴承温度降下来。判断标准用电流表:读数持续偏高或者到了额定值就停。打湿料的时候要更短,因为湿料负荷更重。
Q:打浆机有哪些容易堵的地方?
筛网是主要位置,湿料打浆时浆糊在筛网上很常见,堵了会电流上升、产量下降。打完立刻清理,尤其湿料不要过夜。另外锤片和筒壁之间卡大料(一次塞太多进的)、进料口残留的粗料,这几处也要看。
总结
锤片能换,是常规维护。磨钝的自己用角磨机修(保持原刃角、磨得均匀),崩口卷刃直接换新。两个关键:所有锤片刃口方向要一致(装反变成钝锤打,效率掉一大截)、同一组锤片要保持平衡(不要只换一片,高速下不平衡振动很大)。歇机比换刀片更重要——2400-2800r/min 满载 2-3 小时电机和轴承温度都上来了,停 10-15 分钟让风扇热带走,判断用电流表不用时间表,打湿料还要更短。筛网是主要的堵点,湿料打完立刻清,不要过夜。进料少量多次比一次塞得多产量更高。
如需了解锤片式打浆机具体报价与发货周期,欢迎联系我们:
- 咨询电话:15254793555
- 厂家地址:山东省曲阜市
- 曲阜本地可到厂看机试机,山东周边县域可物流直发,电话视频指导调试